 咨询电话:15250417671 咨询电话:15250417671
咨询电话:15250417671


 全国免费客服电话 15250417671
邮箱:wangqian@zhouchengsh.com
手机:
电话:15250417671
地址:上海市松江区北松公路5239号2栋
发布时间:2026-09-23人气:0
在自动化产线及精密设备的全生命周期管理中,直线导轨的精度衰退规律直接决定了设备的预防性维护计划与意外停机风险。针对行业对导轨磨损进程量化管理的需求,对一批在相同工况(负载3.5kN、速度45m/min、每日运行18小时)下连续运行的上银直线导轨,进行了长达18个月的跟踪测量,一组关于精度退化阶段的实测数据,为建立科学的换修节点提供了依据。
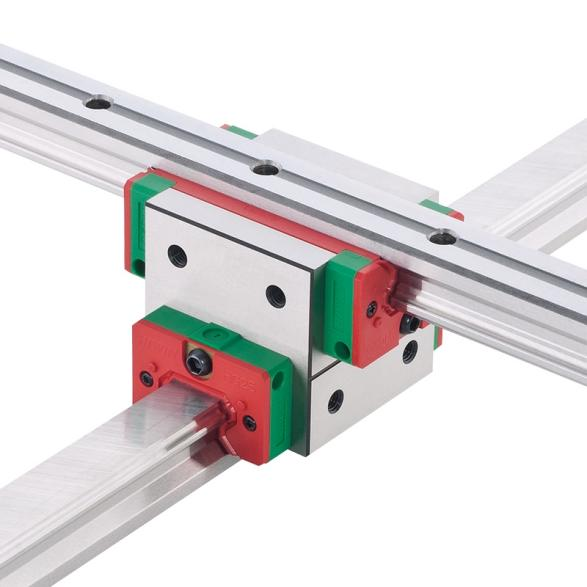
测量采用激光干涉仪与电子水平仪组合,每运行500km对滑块的行走平行度(相对于导轨基准面)进行一次记录。初始精度为1.2μm/500mm。在运行初期(0-800km),精度呈快速稳定期,行走平行度从1.2μm降至0.8μm,这主要源于滚道与滚珠的微观跑合,接触表面粗糙度从Ra0.4μm降低至Ra0.15μm,接触面积增加,应力分布趋于均匀。
进入稳定磨损期(800-4,500km),精度衰退趋缓,行走平行度以每1000km约0.12μm的速率线性增加。此阶段滚道表面的磨损主要为磨粒磨损与轻微疲劳磨损,磨损深度以每周约0.08μm的速率缓慢增加。对润滑脂进行定期取样分析显示,铁谱颗粒浓度(PQ指数)从初始的12缓慢升至48,仍处于正常范围。
在4,500km至6,000km区间,精度衰退出现转折点,行走平行度加速增加至2.5μm,超过多数精密设备的允许公差(2μm/500mm)。拆解检查发现,滑块滚道面出现明显的疲劳剥落坑,数量约为每平方厘米5-8个,剥落坑深度在2-4μm之间;滚珠表面出现多处微小剥落,圆度误差从初始的0.15μm增至0.7μm。此阶段的铁谱分析显示,大于15μm的严重磨粒浓度急剧上升,PQ指数突破150。
基于上述数据,可建立三阶段换修预判模型:阶段一(0-800km)为“跑合期”,不建议进行精度调整;阶段二(800-4,500km)为“稳定期”,可按设备要求进行常规润滑维护;阶段三(4,500-6,000km)为“加速衰退期”,应在此区间内规划滑块或导轨更换。对于精度要求较高的设备(如精密磨床),建议在行走平行度达到1.8μm/500mm(约对应运行5,200km)时即着手备件采购,以规避突发停机风险。
润滑维护对衰退曲线的影响同样显著。对比组数据显示,采用自动微量润滑(每2小时注油0.1ml)的导轨,在运行至6,000km时,行走平行度为2.1μm,仍优于手动润滑组(每8小时注油一次)的2.8μm。自动润滑组滚道表面的剥落坑密度仅为手动组的40%,且滚珠圆度误差为0.5μm,优于手动组的0.9μm。这表明,稳定的微量润滑能有效抑制磨粒磨损,延缓衰退曲线的拐点出现。
环境粉尘是另一重要影响因素。在同等运行里程下,处于无防护罩开放环境的导轨,其精度衰退速率约为密封洁净环境中的2.3倍。在开放环境下运行3,000km的导轨,滚道表面划痕密度已达15条/cm²,深度最大1.2μm;而洁净环境中仅为3条/cm²,深度0.3μm。因此,对于无法加装防护罩的场合,建议将换修预估值按系数0.6进行折算,即提前规划维护。
综上,直线导轨的精度衰退并非线性过程,通过定期检测行走平行度并结合铁谱分析,可较为准确地预判换修节点。如需根据您的设备运行里程、负载及环境条件制定个性化的精度监测与换修计划,欢迎联系技术工程师获取详细的衰退曲线图与维护节点计算表。
相关推荐
服务热线