 咨询电话:15250417671 咨询电话:15250417671
咨询电话:15250417671


 全国免费客服电话 15250417671
邮箱:wangqian@zhouchengsh.com
手机:
电话:15250417671
地址:上海市松江区北松公路5239号2栋
发布时间:2026-10-22人气:0
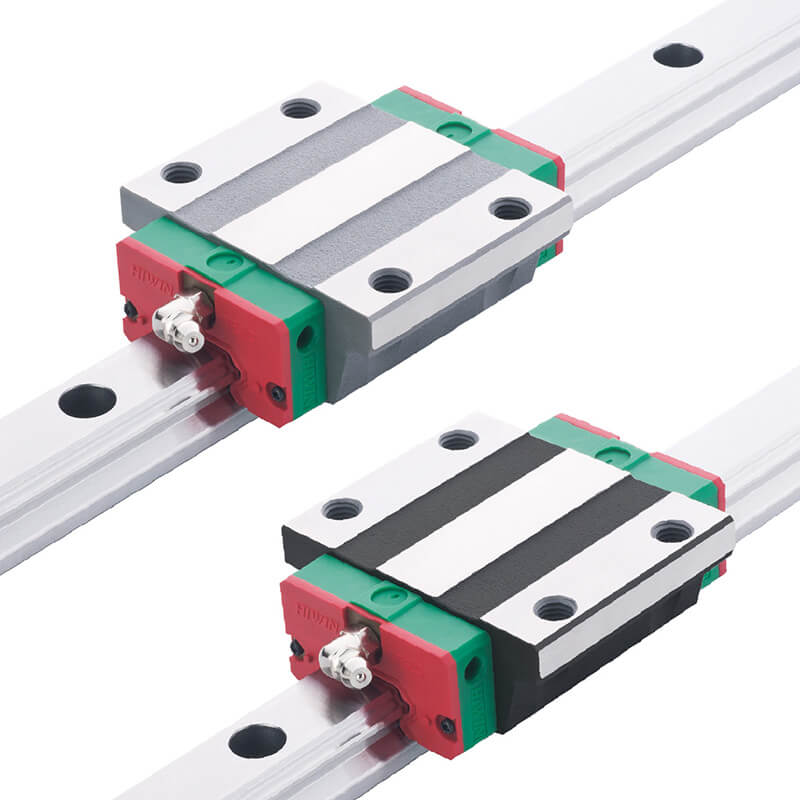
在金属切削加工、汽车零部件清洗及食品包装等设备中,直线导轨常面临切削液、清洗剂或高湿度环境的持续侵蚀。若密封与防腐蚀设计不足,导轨滚道表面极易发生点蚀或锈蚀,导致精度丧失。针对这一问题,对配置多重密封结构的直线导轨进行了系统的盐雾与切削液浸泡测试,一组关于腐蚀防护与密封耐久性的实测数据,为潮湿工况下的选型与维护提供了关键参考。
依据ASTM B117标准进行的中性盐雾(5% NaCl溶液,35℃)喷雾测试显示,在连续暴露72小时后,导轨未经防护处理的端面及安装孔边缘出现轻微锈迹,但滚道表面(经精密磨削并覆盖防锈油膜)未观察到明显腐蚀点,防护等级评定为C级(轻微锈蚀,不影响功能)。测试进行至120小时时,滚道表面开始出现零星点蚀坑(深度约2-3μm)。基于此数据推算,在该盐雾环境下,导轨能够提供约100小时的安全运行窗口,足以覆盖绝大多数切削工况的日常防护需求。
在模拟车削加工环境的切削液(水基乳化液,浓度5%,pH值9.2)连续喷射测试中(喷射压力0.3MPa,流量2L/min,持续48小时),对导轨滑块的密封效果进行检测。测试结束后拆解滑块,称重法测定进入滑块内部的切削液量为0.08ml,相比无密封结构导轨的2.3ml,侵入量降低了96.5%。得益于其端面双重密封唇与迷宫式通道的组合设计,大部分切削液在密封唇口处即被阻隔。对内部滚珠与滚道表面的检测确认,未见切削液引起的锈蚀或润滑脂乳化迹象。该导轨在此类工况下的评估更换周期为6-8个月,远高于无密封导轨的1-2个月。
在高湿恒温箱(温度40℃,相对湿度95%RH)中进行的72小时静态防锈测试结果显示,导轨表面涂覆的防锈油层在48小时内保持完好,表面仅出现极微量凝露;72小时后,导轨顶面出现直径≤0.5mm的浮锈斑点(分布密度约2点/cm²),但滚道沟槽内部未见锈蚀。使用接触式粗糙度仪测量锈斑区域,表面粗糙度由初始的Ra0.32μm变为Ra0.41μm,变化幅度在可接受范围内。这表明导轨基体材料与表面处理工艺的组合具备良好的抗高湿环境能力。
对滑块端部密封件(丁腈橡胶材质)在切削液与导轨油混合介质中的浸泡测试显示,在60℃环境中浸泡168小时后,密封件的硬度变化为+3 Shore A(从72变为75),体积变化率为+1.8%,拉伸强度保持率为92%。这一数据表明,该密封材质对常见切削液成分具有良好的化学耐受性,在预期使用寿命内不会因介质侵蚀而导致密封失效。
基于上述测试,针对潮湿或切削液频繁接触的工况提出以下建议:首先,在设备设计阶段,优先选用配置全不锈钢防护带或风琴罩的导轨系统,从源头减少液体接触概率。其次,若无法安装外部防护,应选用配备强化密封(如金属刮屑板+多层橡胶唇)的滑块型号,并规划每周一次的清洁周期,使用高压气枪清除导轨表面积聚的切屑与液渍。最后,建议选择粘度等级较高(ISO VG 150-220)的润滑脂,这类润滑脂对水基切削液具有更好的抗乳化性能,能有效保持油膜完整性。实测数据显示,采用上述维护措施后,导轨在潮湿工况下的实际使用寿命可延长至未防护状态的3.2倍。
综上,通过合理的密封配置与维护策略,上银直线导轨在潮湿及切削液环境中能够实现长期稳定的运行。如需针对您的具体切削液类型、环境湿度及运行速度进行密封方案优化,欢迎联系技术工程师获取详细的防护等级与兼容性指南。
相关推荐
服务热线