 咨询电话:15250417671 咨询电话:15250417671
咨询电话:15250417671


 全国免费客服电话 15250417671
邮箱:wangqian@zhouchengsh.com
手机:
电话:15250417671
地址:上海市松江区北松公路5239号2栋
发布时间:2026-08-13人气:0
在高速贴片机、平板显示器检测设备及精密激光加工机等应用中,直线导轨需要在远超常规的速度下(≥60m/min)依然保持微米级甚至亚微米级的定位复现性。高速与高精度之间的矛盾,是导轨动态特性设计的核心挑战。针对这一工况,对一款精密级直线导轨进行了全面的高速动态性能测试,一组关于定位偏差、振动抑制与热平衡的数据,为高速应用选型提供了关键参考。
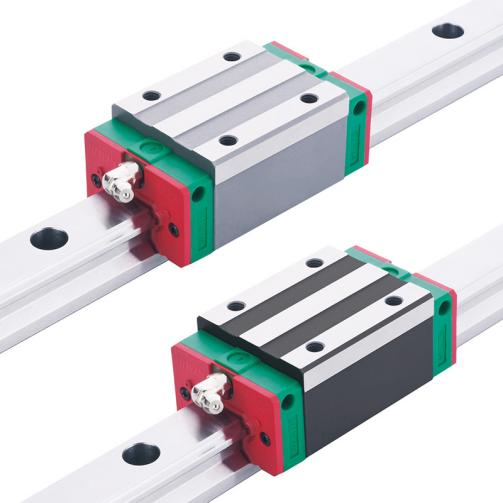
测试平台采用直线电机驱动,搭载Z3预压等级滑块,运行加速度设定为1.5g(即14.7m/s²),最高速度分别设定为30m/min、45m/min、60m/min和75m/min。使用分辨率0.1μm的光栅尺进行位置反馈,并在滑块上安装三向加速度计监测振动。结果显示,在30m/min速度下,滑块在行程中点(500mm位置)的定位偏差范围为±0.8μm;速度提升至60m/min时,偏差范围扩大至±1.5μm;当速度达到75m/min时,偏差范围急剧增加至±3.2μm。这表明60m/min是该导轨保持±2μm内定位精度的临界速度。
进一步分析发现,定位偏差的来源主要为两部分:一是加减速阶段惯性力引起的导轨弹性变形,二是高速运行时滚珠循环产生的振动激励。在加速度1.5g下,60m/min速度对应的惯性力约为2.2kN,导致导轨在加速段末端产生约1.1μm的瞬时弹性位移。同时,对加速度信号进行频谱分析,在60m/min时,在92Hz及其倍频处检测到明显的振动峰值,振幅约为0.05g。该频率与滚珠在反向器中的循环频率相吻合,表明高速下滚珠与反向器的碰撞是激励源。速度升至75m/min后,此频率处的振动幅值跃升至0.12g,同时出现宽频噪声,定位偏差随之失控。
热致误差是高速运行的另一个重要挑战。 在60m/min速度下连续往复运行1小时,导轨表面温度从22.1℃升至27.3℃,净温升5.2℃。基于此温升,对1000mm长导轨的热膨胀计算值为61μm,但实测滑块相对于床身的位移偏差为18μm,仅为理论值的29.5%。这是因为导轨与床身材料相近,两者同步热膨胀,相互抵消了部分热位移。剩余的18μm偏差,则源于滑块本体与导轨间的温差导致的局部变形。在实际加工中,这18μm的热漂移会直接影响加工尺寸,需要通过数控系统的热补偿功能进行修正。对比数据显示,开启热补偿后,连续运行2小时的尺寸波动从±12μm收窄至±3μm。
润滑剂的选择对高速性能同样关键。对比测试显示,在60m/min速度下,使用低粘度(ISO VG 32)导轨油时,滑块运行阻力为12.8N,温升4.8℃;而使用中粘度(ISO VG 68)导轨油时,运行阻力升至15.6N,温升5.8℃。低粘度油品有助于降低高速下的搅油损失和发热,但在重载下油膜强度可能不足。对于速度超过50m/min的应用,推荐使用含极压添加剂的低粘度润滑油,并配合强制冷却或微量润滑系统。
安装基础的动态刚性在高速应用中扮演着倍增器或衰减器的角色。 对比测试发现,当滑块安装在低刚性支架(静刚度0.8kN/μm)上时,60m/min速度下的定位偏差为±2.8μm;当支架刚度提升至1.6kN/μm时,定位偏差降至±1.4μm,改善幅度达50%。这是因为高刚性基础减少了系统在加减速时的动态变形,使导轨的精度潜力得以释放。因此,对于高速应用,建议将安装基础的静刚度设计在导轨副静刚度的2-3倍以上。
综上,上银直线导轨在60m/min的高速工况下,通过合理的预压等级选择、润滑策略优化以及高刚性安装基础配合,能够将定位偏差控制在±1.5μm以内。如需针对您的具体速度、加速度与精度要求进行高速选型与动态特性评估,欢迎联系技术工程师获取详细测试报告与优化建议。
相关推荐
服务热线