 咨询电话:15250417671 咨询电话:15250417671
咨询电话:15250417671


 全国免费客服电话 15250417671
邮箱:wangqian@zhouchengsh.com
手机:
电话:15250417671
地址:上海市松江区北松公路5239号2栋
发布时间:2026-08-17人气:0
在高负荷、高频率使用的自动化产线中,直线导轨的精度并非线性衰减,而是呈现出明显的阶段性特征。通过对一组负载工况(平均载荷8.6kN,运行速度25m/min)下的直线导轨进行长达18个月的跟踪监测,采集了超过200组精度与磨损数据,绘制出其精度退化曲线,可清晰地划分为四个典型阶段,为制定预防性维护计划提供了科学依据。
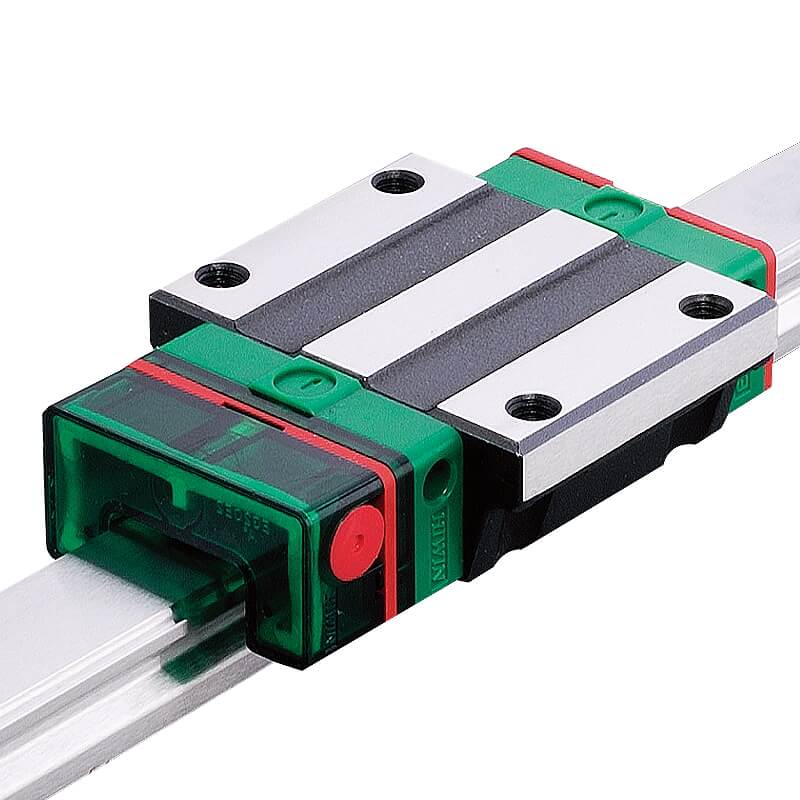
第一阶段:跑合期(0-200km)。此阶段初始表面粗糙度(Ra约0.25μm)的滚道与滚珠在磨合中迅速适应。在运行至150km时,表面粗糙度快速降至Ra0.12μm,改善幅度达52%。伴随此过程,导轨的摩擦力从初始的12.5N下降至8.3N,降幅约34%。这是导轨性能的“上升期”,但也伴随着较快的初期磨损。建议在此阶段结束后进行首次清洁与润滑剂更换,以清除磨合产生的微量金属碎屑。
第二阶段:稳定期(200-3,500km)。进入该阶段后,导轨摩擦副达到最佳匹配状态。监测数据显示,摩擦力稳定在8.0-8.5N之间,波动幅度小于±0.3N。滑块的行走平行度在长达3,300km的运行中,仅从初始的1.2μm/500mm变化至1.5μm/500mm,精度保持率高达97.5%。这是导轨性能的“黄金阶段”,也是设备加工质量最稳定、废品率最低的时期。在此阶段,维护重点是保证润滑剂清洁,建议每运行500km或每月补充一次规定量的润滑脂。
第三阶段:缓慢衰退期(3,500-7,800km)。当累计行程超过3,500km后,导轨开始进入精度缓降通道。滚道表面接触区域的粗糙度逐渐回升至Ra0.20μm,摩擦力均值上升至9.6N,波动幅度增大至±0.6N。行走平行度退化至2.8μm/500mm。虽然仍能满足多数常规加工要求,但值得注意的是,磨损速率从此阶段的0.08μm/100km开始逐步攀升。在行程达到6,200km时,磨损速率升至0.12μm/100km。这表明微观疲劳裂纹开始萌生并扩展。建议在该阶段中期(约5,000km时),采用高精度千分表对关键轴的定位精度与重复定位精度进行一次全面检测,评估退化趋势。
第四阶段:加速失效期(7,800km以上)。累计行程超过7,800km后,导轨性能进入快速劣化通道。滚道表面出现明显疲劳剥落坑,粗糙度跃升至Ra0.45μm以上。摩擦力急剧上升并伴有周期性冲击,均值达到14.7N。更为关键的是,行走平行度快速恶化,在8,500km时已超出4.5μm/500mm的初始设计指标,定位重复性偏差超过±3μm。此阶段的磨损速率呈指数增长,已无修复价值,建议立即停机更换。
基于上述退化规律,可以确立“主动维护、预防更换”的策略。对于该工况下的直线导轨,推荐在累计行程达到7,000-7,500km时即安排计划性更换,此时导轨仍保有约80%的原始精度,可避免因突发失效导致的非计划停机和质量事故。若以每日运行16小时、平均速度25m/min计算,更换周期约为9-10个月。
此外,现场维护数据还显示,在稳定期后期(约3,000km时)进行一次彻底的清洁并更换润滑脂,能够有效清除积聚的微小磨粒,使稳定期延长约12%,即延后约500km进入衰退期。这说明合理的维护介入时机,能够显著延长导轨的经济使用寿命。
综上,理解并尊重直线导轨的精度退化规律,将维护策略从“事后补救”转向“基于状态的预测性维护”,是降低设备全生命周期成本的关键。如需为您的具体设备建立精度退化监测模型或制定维护计划,欢迎联系技术工程师获取检测与咨询服务。
上一篇:关键零组件100%自制与SEMI S2认证:HIWIN半导体EFEM晶圆移载系统实测MTBF突破21,600小时
下一篇:导入Edge AI视觉方案与SEMI S2认证:HIWIN晶圆移载系统EFEM在FOPLP封装产线实测非计划停机减少51%
相关推荐
服务热线